Von reinem CNC-Fräsen zu Kaltstauchen plus minimaler Nachbearbeitung bei Aluminium 6061
Jeder Ingenieur in der Lieferkette für EV-Batteriepacks kennt den Druck: enge Toleranzen, strenge Sicherheitsspezifikationen, enorme Stückzahlen – und der unerbittliche Drang, Kosten zu senken.

Ich habe kürzlich die Kostenstruktur einer zentralen Hebehülse – dem Bauteil zum Heben und Sichern von Batteriepacks während der Montage – genau unter die Lupe genommen. Es war ein klassischer Fall von Überkonstruktion. Der traditionelle Weg? Reines CNC-Bearbeiten aus massivem 6061-Stangenmaterial. Es funktionierte, war aber langsam, verschwendete fast die Hälfte des Materials und kostete rund 50 RMB (ca. 7 USD) pro Stück. Multipliziert mit den Tausenden von Einheiten, die eine einzige Produktionslinie benötigt, summieren sich diese Zahlen schnell.
Die Erkenntnis: Diese Form schreit nach Kaltstauchen
Wir haben uns die Geometrie angesehen – eine hohle Hülse mit einem Flansch. Dieses Profil ist wie geschaffen für das Kaltstauchen. Anstatt 50 % des Metalls aus einem massiven Block herauszufräsen, wechselten wir zu einem Prozess aus Kaltstauchen und nachfolgender CNC-Bearbeitung.
1.Der Rohling: Das Kaltstauchen formt die Grundstruktur in Sekundenschnelle – schnell, hochgradig wiederholgenau und unter Verwendung von fast 98 % des Rohmaterials. Keine Späne, kein Abfall.
2.Die Endbearbeitung: Von diesem Rohling aus sind nur noch ein paar schnelle CNC-Durchgänge nötig – Gewindeschneiden oben und Säubern der Auflagefläche. Minimaler Materialabtrag, maximale Präzision dort, wo es darauf ankommt.

Die Zahlen: Kosten, Geschwindigkeit und Ausstoß
| Kennzahl | Reines CNC (Vorher) | Kaltfließpressen + CNC (Nachher) |
| Stückkosten | ~50 RMB (7 $) | ~20 RMB (3 $) (-60 %) |
| Taktzeit | 20 Min./Stück | < 4 Min./Stück |
| Tagesproduktion (pro Linie) | ~60 Stück | 300+ Stück |
| Materialausnutzung | ~50 % | ~98 % |
| Gefügestruktur | Unterbrochen (durchtrennt) | Durchgehend (folgt der Bauteilform) |
| 60 % | 5-fach | 98 % | 30 RMB |
| Kostensenkung | Höhere Ausbringung | Materialausnutzung | Ersparnis pro Stück |
Diese Einsparung von 30 RMB pro Stück summiert sich über eine gesamte Produktionslinie rapide. Und der fünfmal höhere Ausstoß bedeutet, dass Sie über 300 Stück pro Tag von einer einzigen Linie liefern – ohne zusätzliche Maschinen oder Bodenfläche.
Der unerwartete Bonus: Strukturelle Integrität
Wenn Sie einen Hebebefestigungspunkt für einen Batteriepaket herstellen, ist Festigkeit keine Option – sie ist eine sicherheitskritische Spezifikation.
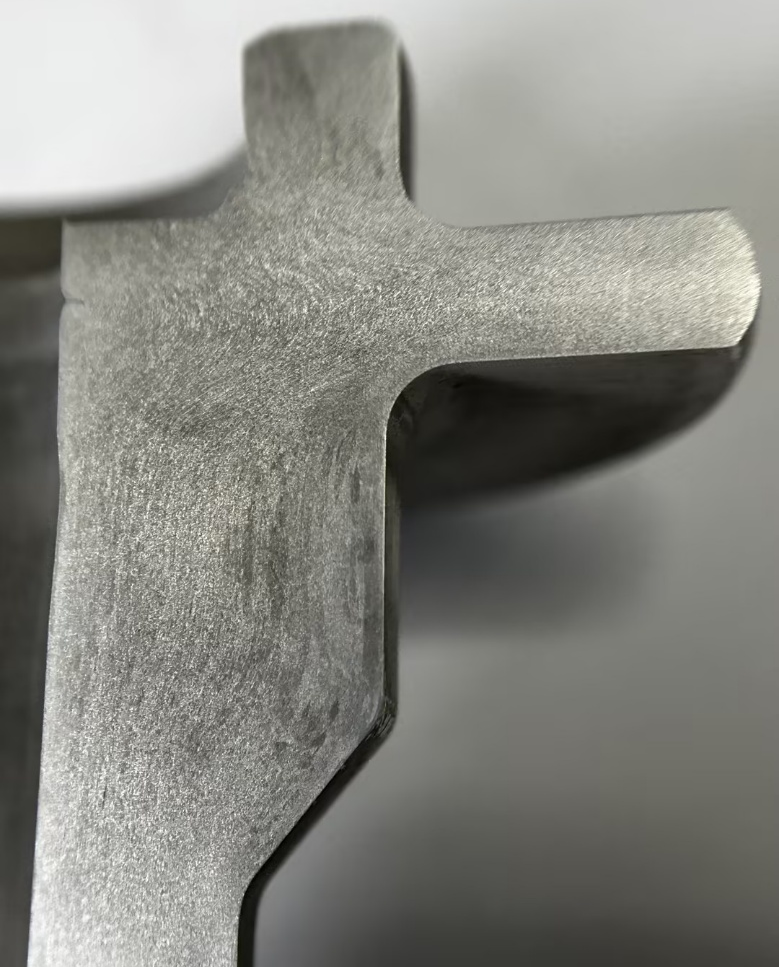
Reines CNC-Bearbeiten aus einem 6061-Stab durchtrennt die Kornstruktur des Aluminiums. Die Kornlinien werden unterbrochen, was potenzielle Schwachstellen schafft – besonders bei wiederholter Belastung oder schweren Hebevorgängen.
Kaltstauchen bewirkt das Gegenteil. Das Metall wird unter hohem Druck geformt, wodurch der Kornfluss der Kontur des Bauteils folgt. Die Kornlinien bleiben durchgehend und ununterbrochen – sie umschließen den Flansch, den Körper und das Sechskantprofil.
In unseren Zugtests zeigte die kaltgestauchte Version eine höhere Widerstandsfähigkeit gegen Spannungsrissbildung im Vergleich zur reinen CNC-Version. Für einen kritischen Hebebefestigungspunkt an einem schweren EV-Batteriepaket ist das kein „Nice-to-have“ – es ist ein Sicherheitsfeature.
Fazit: Die kaltgestauchte Hülse ist günstiger, schneller herzustellen und stärker. Alles auf einmal – ohne Kompromisse.
Ein Hinweis für Konstruktionsingenieure
Wenn Sie derzeit Hebebefestigungspunkte, Halterungen oder ähnliche mechanische Verbindungselemente für Batteriepaks entwerfen oder beschaffen, hören Sie auf, automatisch auf „CNC“ zurückzugreifen.
Die Kombination aus Kaltstauchen (für die Grundform) und minimalem CNC-Fräsen (für präzise Passflächen) ist ein bewährter Kostensenker, Zeitersparnis und Festigkeitsbooster. Wir haben dies mit Aluminium 6061 validiert – und es spart einen erheblichen Teil der Stücklistenkosten (BOM), während es ein sichereres, stärkeres Bauteil liefert.
Über den Autor
YF Zhichengjia bringt über 20 Jahre Erfahrung im Bereich Präzisionsbefestigungselemente ein und ist langjähriger Partner der weltweiten Top-5-Marken für Unterhaltungselektronik und Elektrofahrzeuge. Wir nutzen nun unsere Kerntechnologien – Leichtbau, Losdrehsicherung und Hochfestigkeit –, um uns in die Segmente der Low-Altitude-Ökonomie und der humanoiden Robotik zu erweitern.
Angetrieben durch proprietäre Produkte wie hochfeste Aluminiumlegierungsschrauben der Klasse 6.8 und drahtlose Gewindeeinsätze sowie Prozessinnovationen wie Kaltumformung statt CNC-Bearbeitung, liefern wir Komplettlösungen für Präzisionsverbindungen – vom Prototypendesign bis zum After-Sales – und senken konsequent die Gesamtlebenszykluskosten unserer Kunden.